航空复材零部件智能制造新模式 聚类网络驱动的产业协同创新
摘要:航空复合材料零部件制造正经历从传统离散型生产向智能化、网络化协同模式的深刻变革。本文提出以“聚类网络”为核心的智能制造新模式,通过企业集群、能力聚类与数据网络的三维耦合,破解航空复材零部件制造中工艺复杂、批量小、质量要求严苛等结构性难题,为产业升级提供可复制的路径参考。
一、引言
航空复合材料零部件(如机翼壁板、机身筒段、舵面结构)的制造具有鲜明的行业特征:工艺链条长(预浸料铺叠、热压罐固化、数控加工、无损检测),质量一致性要求接近零缺陷,且多品种小批量成为常态。传统“大而全”的单厂制造模式面临设备利用率低、工艺迭代慢、供应链响应迟滞等瓶颈。与此国内航空复材产业已形成若干产业集聚区,但企业间协同仍停留在简单的物理相邻层面,尚未形成基于能力互补的深度网络化协作。在此背景下,“聚类网络”作为一种组织范式与使能技术的融合体,为智能制造新模式的落地提供了系统性框架。
二、航空复材零部件制造的核心痛点与模式转型需求
当前行业面临三重结构性矛盾。其一,工艺-设备耦合复杂:热压罐固化曲线的微小偏差即可导致孔隙率超标,而不同构件的最优工艺窗口差异显著,单厂难以覆盖全部工艺组合。其二,产能与需求错配:军机批产与民机研制任务波动大,单一企业产能弹性不足,旺季过载、淡季闲置现象普遍。其三,知识与数据孤岛:工艺参数、缺陷样本、检测数据分散在各企业内,缺乏跨组织的知识沉淀与复用机制。这些矛盾决定了智能制造不能止步于单厂内部的自动化升级,而必须走向跨企业的能力聚类与网络化协同。
三、聚类网络模式的内涵与架构
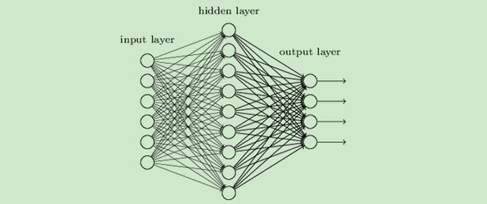
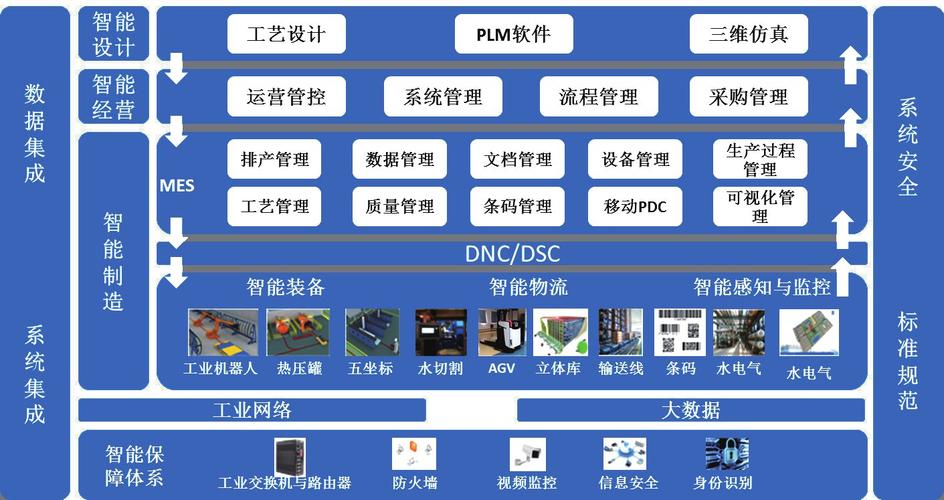
聚类网络被界定为“以能力聚类为节点、以数据网络为链路、以产业集聚区为载体的分布式智能制造组织形态”。其架构包含三个层次。
资源聚类层:将分散于不同企业的制造能力按工艺专长进行聚类,如铺叠能力簇(面向复杂曲面手工铺叠或自动铺丝)、固化能力簇(不同规格热压罐与快压工艺)、精密加工簇(五轴数控与超声切削)、检测簇(超声C扫描与X射线)。每个簇内企业以标准化接口对外提供服务,簇间通过任务分解实现动态组合。
数据互联层:以工业互联网平台为纽带,构建跨企业的工艺知识图谱与数字线程。关键构件形成“一物一码”的全生命周期数据档案,合同、工艺参数、检测结果、缺陷标签在授权范围内跨组织流转,使最优工艺参数可沿网络快速扩散。
决策协同层:基于聚类网络拓扑结构,运用图计算与联邦学习技术,实现订单拆解、产能匹配、质量追溯的分布式决策。当紧急订单到达时,系统自动检索能力簇中可用产能与历史质量绩效,生成最优协作组合方案。
四、关键技术支撑
聚类网络模式的运行依赖四项关键技术。分布式制造执行系统(MES)联邦化:各企业MES保留独立运行能力的通过统一语义映射对外暴露产能与进度,避免数据主权冲突。网络化工艺仿真聚类:将有限元仿真与工艺数据库按材料体系(如碳纤维环氧、双马)聚类,新构件入网时自动匹配相似工艺案例,缩短工艺定型周期。联邦学习驱动的缺陷检测:在不出厂共享原始检测图像的前提下,各检测簇节点协同训练缺陷识别模型,使小样本企业亦能获得高精度检测能力。产能-质量协同调度算法:以交付准时率与质量成本为双目标,在聚类网络拓扑上求解多任务分配问题。
五、应用场景与预期效能
以某航空复材产业集聚区为例,应用聚类网络模式后可达成三方面效能提升。在产能弹性方面,单个企业的设备利用率可从不足60%提升至75%以上,紧急订单响应周期缩短30%至45%。在质量一致性方面,跨企业的工艺知识复用使新进入企业的首件合格率提升约20个百分点,缺陷根因追溯时间由数天压缩至小时级。在知识沉淀方面,聚类网络持续吸收各节点的工艺数据与失败案例,形成区域的“工艺记忆库”,显著降低对个别老师傅经验的依赖。
需指出的是,该模式的落地并非技术单点突破,而需同步解决标准接口制定的治理机制、数据共享的激励相容设计以及跨企业质量责任划分规则等制度性议题。
六、
航空复材零部件智能制造新模式的本质,是从内向型效率优化转向外向型能力网络化配置。聚类网络通过将离散的制造资源重组为可按需调用的能力节点、以数据链路实现质量与工艺知识的跨组织流动,为航空复材产业在高复杂度、小批量、严质量的约束下实现整体跃迁提供了一条兼具理论逻辑与工程可行性的路径。未来研究可进一步聚焦聚类网络的动态演化机制与跨区域扩展问题。
如若转载,请注明出处:http://www.tanmahb.com/product/45.html
更新时间:2026-10-22 11:55:36